- info@sign-service.ru
- Единый для всех регионов: 8 800 555 9419

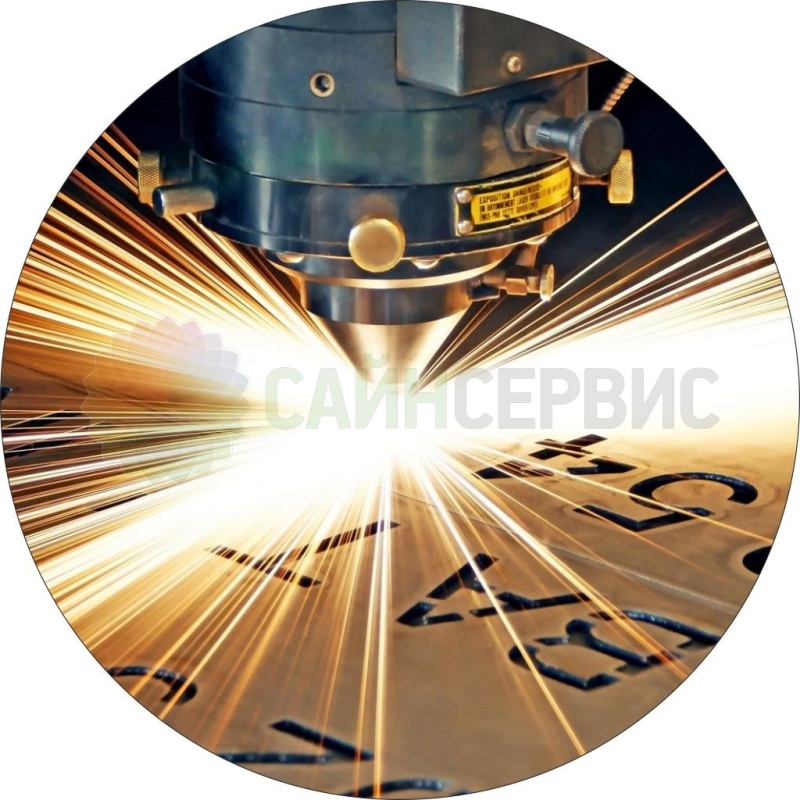
Различают две основных технологии для резки металла – в первой применяют лазерное оборудование, во второй – плазменное.
При лазерной резке лазерный пучок нагревает поверхность металла, пока он не начнет плавиться. Это позволяет легко удалить расплав посредством газовой струи, направляемой под высоким давлением.А при использовании лазерного излучателя высокой мощности можно осуществлять резку сублимационным методом лазерной резки, когда метал испаряется минуя жидкое состояние, в таком случае подвод газа не требуется.
При плазменной резке материал проплавляется за счет нагрева от сжатой дуги плазмы из плазмотрона. Получающиеся расплавленные куски удаляют посредством плазменной струи. В качестве вещества для генерации плазменной дуги используется плазмообразующий газ.
|
Плазменный |
Лазерный |
|
Отверстия снизу металла получаются большего диаметра в сравнение с отверстиями сверху из-за особенностей резки плазменным факелом |
Гладкие и прямолинейные кромки реза, качественные и идеальной геометрической формы с минимальной конусностью |
|
Широкий рез |
Узкий рез |
|
Средний срок службы изготовленных деталей из-за более грубой кромки реза чем у вырезанных лазером |
Прецизионность работы и долговечность получаемых деталей: никаких дефектов и геометрических нарушений, получаются узкие и едва видимые резы с небольшими температурными зонами, что повышает срок службы изделия. Это особенно важно при создании небольших фигур со сложными формами и четкими углам. Возможность нагрева узкой зоны металла, что снижает уровень деформаций при работ. |
|
Невысокая стоимость оборудования, высокая стоимость расходников |
Высокая стоимость оборудования, низкая стоимость расходников |
|
Быстрая скорость работы при обработке толстой стали. Можно резать листы, имеющие толщину:
до 150 мм, если это углеродистая и легированная сталь;
до 120 мм, если это алюминий и сплавы;
до 90 мм, если это чугун; до 80 мм, если это медь |
Быстрая скорость работы при обработке тонкой стали. На металле не появляется окалины, благодаря чему можно без дополнительной обработки отправлять его на следующий производственный этап |
|
Недостатки: невозможность использования для листов толщиной меньше 0.8 мм, появление окалины после работы с любыми видами стали из-за кратковременного термического обжига, наличие ограничений по минимальному размеру отверстия |
Недостатки: при обработке листов, толщиной свыше 4 мм, появляется отклонение на 0.50, высокий брак при работе с листами толщиной свыше 20-40 мм |
Что касается производительности: на плазменную установку сильнее влияет количество отверстий, необходимых для одной деталей, чем на лазерную. Это увеличивает эксплуатационные расходы и себестоимость часа работы из-за ограничений на старты и прошивки у сопл и электродов соответственно.
При обработке заготовок, имеющих небольшую толщину и не имеющих большие требования к конфигурации, обе технологии обеспечивают практически одинаковые результаты. Однако при работе с толстыми листами (свыше 6 мм) плазменная резка гораздо эффективнее в плане экономичности и скорости работы.
Лазерная же технология значительно превосходит своего конкурента при работе со сложными деталями. Это особенно важно для изделий, имеющих высокие требования к качеству и форме. Также лазер лучше плазмы из-за большей универсальности: с его помощью можно не только резать, но и упрочнять, маркировать, делать разметку и другие операции. Не говоря уже о большей долговечности полученных изделий.
Плазменное оборудование гораздо дешевле лазерного на этапе покупки. В плане эксплуатационных расходов обе технологии зависят от цены расходных материалов, вспомогательных газов и наматываемой электрической энергии, геометрических параметров заготовки и количества отверстий в ней.
Плазменное оборудование требует использование воздуха и кислорода. При работе электроэнергия уходит на питание агрегата и создание струи плазмы для резки. Во время работы расходуются и быстро выходят из строя рассекающие кольца, керамическая направляющая, сопла, электроды и экран.
Лазерное оборудование также требует воздух и кислород для работы с углеродистой сталью или азот – для алюминия или стали, устойчивой к коррозии. В эксплуатационные траты входит электричество, потребляемое оборудованием, а в расходуемые материалы и элементы – оптика внешнего и внутреннего типов, фильтры, линзы и сопла.
|
Сравниваемый параметр |
Показатели плазменной технологии |
Показатели лазерной технологии |
|
Конусность,° |
3-10 |
Меньше 1 |
|
Производительность |
Большая при малой и средней толщине материала, средняя при большой толщине |
Большая при малой толщине материала, маленькая при большой толщине |
|
Внутренние углы |
Во время резки из нижней части расплавляется больше материала в сравнение с верхней |
Отличное качество, прямолинейный рез |
|
Окалина |
Небольшая |
Отсутствует |
|
Термическое воздействие |
Среднее |
Слабое |
|
Прижоги |
Средние, видны на острых наружных кромках |
Слабые |
|
Точность, мм |
±0,1-0,5 Зависит от износа расходных материалов |
±0,05 Постоянная |
|
Ширина реза, мм |
Варьируется в пределах 0.8-1.5, поскольку плазменная дуга непостоянна в процессе работы |
Постоянное значение. Незначительно варьируется – около 0.2-0.375 |
|
Минимальные отверстия |
Зависят от толщины листа, максимально возможный диаметр – от 1.5 мм и выше. При этом заготовка не должна быть тоньше 4 мм |
При непрерывной работе можно сделать диаметр, равный толщине листа. А при импульсной он может быть треть толщины |
При сравнении качества изделий можно убедиться, что каждая технология хороша и целесообразна для своей сферы применения. Лазерная – для тонких листов, имеющих толщину до 6 мм. При этом она позволяет получить гладкие и прямые кромки у заготовок толщиной до 4 мм. Плазменная же больше подходит для скоростной и грубой обработки толстых листов алюминия и сплавов, меди, легированной и углеродистой стали, чугуна.
© 2018 САЙН СЕРВИС. Все права защищены.
Любое копирование информации с сайта sign-service.ru должно производится с ссылкой на источник и с согласия администрации ресурса.

Продаем и вводим в эксплуатацию промышленное широкоформатное оборудование с 2010 года.
Компания САЙН СЕРВИС - официальный дистрибьютор ведущих производителей оборудования для рекламно-производственных компаний.


Адрес: г. Зеленоград, ул. Гоголя, 2, 4 этаж, офис 425
Режим работы: С 9-00 до 18-00. Суббота, воскресенье – выходные дни.
Адрес: ул. Галущака 2, 5 подъезд, 3 этаж, офис 3009
Режим работы: С 9-00 до 18-00. Суббота, воскресенье – выходные дни.
Sign Service. ® Все права защищены.


